

寸法精度は、コンクリートブロックやレンガの製造型を購入する際に評価すべき最も重要な要素の 1 つです。金型キャビティの寸法、そのコンポーネントの位置合わせ、キャビティ間隔の一貫性、および取り付け境界面の精度はすべて、最終製品の形状と再現性に影響を与えます。ブロックマシンが指定された生産速度で稼働している場合でも、金型の寸法偏差は、ブロックサイズの不一致、エッジの不均一、離型時の困難、および追加の品質管理要件の原因となる可能性があります。購入者にとって本当の問題は、単に金型でレンガを製造できるかどうかではなく、その耐用年数全体にわたって、意図した寸法および機能要件を満たすレンガまたはブロックを繰り返し製造できるかどうかです。
を評価するとき、レンガマシン金型、調達チームは、見積価格や製造精度に関する一般的な記述以外にも目を向ける必要があります。信頼性の高い購入決定には、重要な寸法、適用可能な公差、材料特性、検査方法、機械の互換性、および交換要件を明確に理解する必要があります。 Fujian Quangong Mold Co.,Ltd は、注文前に技術仕様を確認し、対象の生産ラインの実際の要件に照らして評価する必要があります。このガイドでは、寸法精度が製造パフォーマンスにどのような影響を与えるかを説明し、金型サプライヤーの比較、技術図面の確認、購入リスクの軽減のための実践的なフレームワークを提供します。
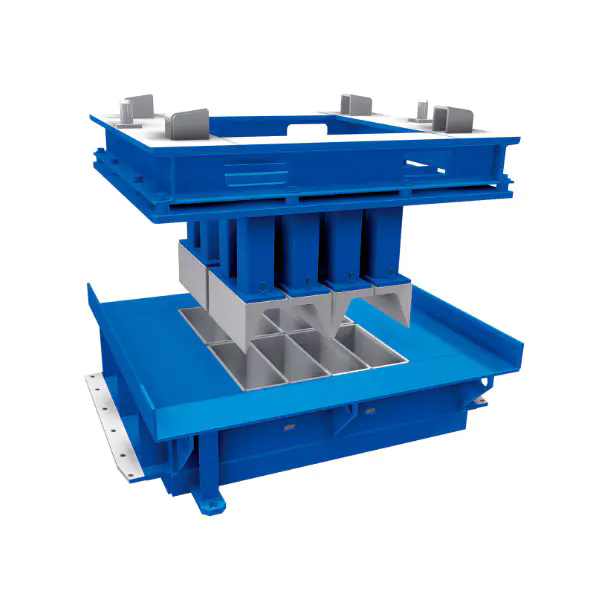
2. 寸法精度がブロックの品質と生産効率に影響を与えるのはなぜですか?
3. 購入者は購入前にどのような技術的パラメータを評価する必要がありますか?
4. バイヤーはどのようにして金型の精度を確認し、適切なサプライヤーを選択できますか?
5. 結論: 正確な金型はどのようにしてより良い購入決定をサポートできるのでしょうか?
寸法精度は、製造されたコンポーネントの実際の寸法が、指定された設計寸法にどの程度一致しているかを表します。レンガやコンクリートブロックの製造では、この概念は型の全体的な外形サイズ以上のものに当てはまります。これには、キャビティの長さ、キャビティの幅、キャビティの深さ、壁の厚さ、キャビティ間の間隔、取り付け穴の位置、基準面、および製造中に互いに移動または接触するコンポーネントの位置合わせが含まれます。これらの測定値は、特定のブロック製造機に取り付けられたときに金型が意図したとおりに機能するかどうかを総合的に判断します。
調達の目的では、寸法精度と再現性および一般的な製造品質を区別することが重要です。精度は、測定値とその指定された目標値との差に関係します。再現性は、同等の条件下で同じ測定を一貫して再現できるかどうかに関係します。金型は目標寸法に近い寸法で製造されても、キャビティ間で過度のばらつきが見られる場合があります。逆に、いくつかのキャビティが非常に類似した寸法を持ちながら、すべてが意図した設計から逸脱している場合もあります。どちらの状況でも問題が発生する可能性がありますが、適切な修正措置は異なる場合があります。
重要な寸法は、金型の設計、ブロックのタイプ、製造プロセス、および最終製品の要件によって異なります。購入者は、すべての測定が製品の品質に同じ影響を与えると想定すべきではありません。図面のレビューおよびサプライヤーの評価では、次の領域に特に注意を払う必要があります。
技術的に完全な図面では、すべてのフィーチャに無差別に同じ公差を割り当てるのではなく、機能的に重要な寸法を特定する必要があります。明確な工学的理由なしに公差を厳しくすると、完成したブロックに有意義な改善がもたらされずに、加工時間と検査コストが増加する可能性があります。このため、購入者と製造者は、図面を完成させる前に、各重要な機能の意図された機能について合意する必要があります。
寸法公差は、公称寸法の周囲で許容される変動を定義します。図面で公称キャビティ幅 100 mm、両側公差プラスまたはマイナス 0.20 mm が指定されている場合、許容範囲は 99.80 mm ~ 100.20 mm です。これは説明のための例であり、特定の金型の仕様が確認されたものではありません。実際の許容範囲は、承認された図面、該当する製品要件、および製造プロセスの能力によって確立する必要があります。
購入者は、寸法公差と幾何公差を区別する必要もあります。幅の測定だけでは、キャビティが十分に正方形であるかどうか、2 つの表面が平行であるかどうか、または取り付けインターフェイスが基準データに対して正しく位置決めされているかどうかを確認することはできません。幾何学的寸法と公差は、該当する場合、これらの関係を定義するための構造化された方法を提供します。複雑な金型アセンブリの場合、個々の寸法が指定されているものの、フィーチャーが相互にどのように関連するかを説明していない図面によって引き起こされる不一致を防ぐのに役立ちます。
測定条件も重要です。機器は検査対象の機能に適しており、適切な状態に維持され、訓練を受けた担当者によって使用されなければなりません。温度、表面の汚れ、バリ、測定位置の不一致は、測定値の信頼性に影響を与える可能性があります。非常に厳しい公差が指定されている場合は、表示されたすべての小数点以下の桁を精度の証明として扱うのではなく、測定の不確かさを考慮する必要があります。
すべてのキャビティが正しい公称長さを持っているが、取り付け面が機械の位置基準と一致していない金型を考えてみましょう。キャビティの測定値は個別にチェックすると満足できるように見えますが、取り付け後に金型の位置が正しくない場合もあります。同様に、金型は全長の要件を満たしている一方で、個々のキャビティの深さに過度のばらつきが見られる場合があります。単一の全体的な測定では、この状態は明らかになりません。
このため、ブリックマシン金型は、無関係な寸法の集合ではなく、機能的な製造アセンブリとして評価される必要があります。購入者は、承認された技術図面を要求し、品質にとって重要な機能を特定し、それらの機能がどのように測定されるかを確認する必要があります。製品に複数のキャビティが必要な場合、検査計画では個々のキャビティの寸法とそれらの間の一貫性の両方に対処する必要があります。福建省泉公金型有限公司高精度や高度な製造などの広範な説明のみに依存するのではなく、これらの文書化された要件に基づいて評価する必要があります。
目的は、すべての機能に対して可能な限り最小の許容誤差を要求することではありません。これは、適合するブロックを製造し、信頼性の高い取り付けを実現し、再現性のある性能を維持するために必要な公差を指定および検証することです。このアプローチにより、調達チームは品質、コスト、長期的な適合性を評価するための、より防御可能な基盤を得ることができます。
寸法精度は、機械的およびプロセスの関連性の連鎖を通じて生産に影響を与えます。金型は製品の成形に利用できる形状を定義し、機械は材料を固めるのに必要な動き、圧力、振動、タイミングを提供します。完成したブロックは、これらの要素間の相互作用を反映しています。したがって、寸法の問題は必ずしも金型のみに起因するとは限りませんが、安定した生産体制には金型の精度が不可欠です。
買い手にとって、この区別は見積もりを比較する際に特に重要です。購入価格を個別に考慮すると、低コストの金型が魅力的に見えるかもしれません。ただし、寸法が一致していない場合、インターフェースが機械と一致していない場合、または摩耗挙動によって早期の寸法変化が発生した場合、追加の調整、不合格品、メンテナンス作業、および計画外の交換によって、初期費用の節約が相殺される可能性があります。より高価なオプションが自動的に優れているわけでもありません。適切な選択は、合意された技術要件への適合性を実証し、予想される耐用年数にわたって適切な価値を提供する金型です。
金型の形状と完成品の寸法の関係は、ブロックの種類、材料の混合物、機械の動作条件によって異なります。それにもかかわらず、いくつかのメカニズムはほとんどのコンクリートブロック製造用途に関連しています。
これらの効果は、すべてのアプリケーションにとって同等に重要というわけではありません。汎用の中空ブロックと精密連動舗装ユニットでは、寸法要件や合格基準が異なる場合があります。したがって、バイヤーは最初に完成品の仕様を定義し、それを達成するために必要な金型の特性を確立するために逆算して作業する必要があります。
金型は、設計または承認された機械に適合する必要があります。互換性には、取り付け寸法、位置決め機能、全体のエンベロープ、作業クリアランス、および金型と関連する機械コンポーネントとの関係が含まれます。交換用金型が元の設計と異なる場合、重要な境界面にわずかなずれがあるだけでも、取り付けが困難になったり、許可されていない変更が必要になったりする可能性があります。
たとえば、取り付け穴が機械と一致していない場合、オペレータは穴を拡大したり、ブラケットを変更したりする可能性があります。このような変更は、アライメント、荷重分散、またはアセンブリの完全性に影響を与える可能性があります。また、将来の交換が複雑になり、金型が元の設計要件を満たし続けるかどうかについて不確実性が生じる可能性があります。購入者は、オンサイトでの変更を、出荷前の互換性確認の代わりとして許容できるものとして扱うことは避けるべきです。
したがって、マシンの識別は購入要件であり、管理上の詳細ではありません。購入者は、機械のメーカー、モデル、関連するシリアルまたは構成情報(該当する場合)、既存の金型図面(入手可能な場合)、および目的の製品設計を提供する必要があります。機械が変更されている場合は、その変更も開示する必要があります。その後、サプライヤーはインターフェースをレビューし、製造を開始する前に確認が必要な寸法を明確にすることができます。
寸法精度は、金型の請求額を超えてコストに影響します。適合したブロックを一貫して生産する金型により、避けられない検査、調整、選別作業を削減できます。また、寸法の不一致や初期嵌合の不正確により、金型を早期に交換する可能性も減らすことができます。これらの潜在的な節約額は、サプライヤーの一般的な主張から推測するのではなく、実際の生産データを使用して評価する必要があります。
実際のコストのレビューには次の項目が含まれます。
購入者は、寸法精度のみが耐用年数を決定すると考えることは避けるべきです。耐摩耗性、材料の選択、該当する場合の熱処理、メンテナンス、生産量、および動作条件も、金型の経時的な性能に影響を与えます。初期寸法が正確であっても、不適切な材料や不十分なメンテナンスを補うことはできません。同様に、耐久性のある材料は、承認された寸法仕様外で製造された金型を修正することはできません。
したがって、Fujian Quangong Mold Co.,Ltd は、設計の適合性、製造の一貫性、機械の適合性、ライフサイクル コストを組み合わせた評価を通じて評価される必要があります。重要な寸法がどのように管理されるか、どのような検査記録が提供されるか、不適合部品がどのように扱われるかについて、サプライヤーに関する有益なディスカッションが行われます。これらの質問は、正確性を一般的に約束するよりも、より実用的な証拠を生み出します。
完成したブロックに寸法のばらつきが見られる場合、調達チームと生産チームは成形プロセス全体を調査する必要があります。材料の水分、骨材の等級、セメント含有量、充填の一貫性、圧縮、振動設定、硬化条件、および取り扱いはすべて、最終製品に影響を与える可能性があります。製造プロセスが不安定な場合、図面要件を満たしている金型であっても、許容できないブロックが生成される可能性があります。
賢明な調査は、金型と完成品の代表的なサンプルの両方を測定することから始まります。金型の寸法が承認された制限を超えている場合は、金型またはその設置に重点を置いて是正措置を講じる必要があります。金型は適合しているが、完成品が異なる場合、チームは交換を承認する前にプロセス設定と材料の状態を調査する必要があります。複数のキャビティにわたる結果を比較すると、変動が特定のキャビティ、機械の位置、または生産バッチ全体に従うかどうかを特定するのに役立ちます。
この証拠に基づいたアプローチにより、不必要な購入コストが回避され、サプライヤーとの話し合いがより生産的になります。また、摩耗を監視し、将来の交換用金型を評価するためのベースラインも確立します。調達チームにとっての目標は、単にコンポーネントが個別の検査に合格することではなく、再現可能な製造結果です。
購入仕様書は、意図された製造要件を測定可能な特性に変換する必要があります。コンクリートブロック型の場合、完成品、機械インターフェース、重要な寸法、材料、製造要件、および承認に必要な検査証拠を説明することを意味します。これらの項目があいまいなままの場合、さまざまなサプライヤーからの見積もりを直接比較できない可能性があります。あるサプライヤーは広い公差を備えた標準金型の価格を設定する場合がありますが、別のサプライヤーは追加の機械加工と検査を含む場合があります。共通の仕様がないと、購入者は同等の製品を表していない価格を比較する可能性があります。
ブリックマシンモールドの見積を検討する際は、承認された図面の改訂、材料グレード、該当する場合の熱処理要件、重要な公差、および許容基準を特定する技術文書をリクエストしてください。これらの詳細は、製品の写真や一般的なカタログの説明から推測するのではなく、書面で確認する必要があります。金型の技術的適合性は、特に購入にカスタム寸法または既存のアセンブリの交換が含まれる場合、特定の機械および完成品に対して確立される必要があります。
| パラメータ | 購入者が指定する必要があるもの | なぜそれが重要なのか | 要求する証拠 |
| 完成品タイプ | 中実ブロック、中空ブロック、舗装ブロック、インターロッキング ユニット、または別の定義されたプロファイル | 必要なキャビティ形状と意図した用途を確立します | 承認された製品図面または寸法仕様書 |
| キャビティの長さと幅 | 各重要な機能の公称寸法と許容偏差 | 成形された製品の主な形状を制御します | 金型寸法図と検査結果 |
| キャビティの深さ | 指定された深さ、基準データ、適用可能な公差 | 製品の高さとキャビティの一貫性に影響を与える | 定義された場所からの測定深度記録 |
| キャビティの間隔 | 中心間距離または別の明確に定義された基準 | キャビティ間および金型レイアウト内の一貫性を維持するのに役立ちます | 配置図・寸法検査報告書 |
| 幾何公差 | 適用可能な平面度、平行度、直角度、位置、またはプロファイルの要件 | 機能面間の関係を制御します | 定義されたデータムと測定方法を使用した検査計画 |
| 材質グレード | 金型コンポーネントの正確なグレードまたは合意された材料仕様 | 強度、靱性、摩耗挙動、動作環境への適合性に影響を与えます。 | 材料証明書または追跡可能な材料文書 |
| 熱処理 | 必要なプロセス、該当するコンポーネント、指定されている場合は許容基準 | 硬度、耐摩耗性、寸法安定性に影響を与える可能性があります | 必要に応じて熱処理記録と硬度の結果 |
| 表面状態 | 必要な仕上げ、許容される欠陥、および指定された粗さの値 | リリース動作、摩耗、接触状態に影響を与える可能性があります | 該当する場合、目視検査および表面測定記録 |
| マシンインターフェース | 取り付け穴の位置、位置決め面、全体のエンベロープ、およびクリアランス要件 | 金型を正しく取り付けることができるかどうかを判断します | 承認されたインターフェース図面または文書化された互換性レビュー |
| 検査と受け入れ | サンプリング方法、測定機器、報告形式、不適合手順 | 受け入れ前にコンプライアンスを証明する方法を定義する | 最終検査報告書と合意された受入書類 |
この表は、メーカー固有の仕様ではなく、調達フレームワークを提供します。正確な値は、承認されたエンジニアリング設計と製造要件から得られる必要があります。サプライヤーは、製品名だけから重要な公差を推測することを期待すべきではありません。
寸法精度と材料性能は関連していますが、金型の品質とは別の側面です。材料の選択は、摩耗、変形、衝撃、および繰り返しの生産負荷に対する耐性に影響します。ただし、すべての金型に適した単一の鋼グレードや硬度値はありません。正しい選択は、金型の設計、機械、混合物の研磨特性、生産速度、予想されるメンテナンス戦略、およびメーカーの技術評価によって異なります。
調達チームはサプライヤーに、関連する各コンポーネントに使用されている材料を特定し、指定された材料が意図された動作条件をどのようにサポートするかを説明するよう依頼する必要があります。設計で熱処理が必要な場合は、どのコンポーネントが熱処理を必要とするか、および適合性がどのように検証されるかを注文書に記載する必要があります。硬度の測定値だけでは、材料に必要な靭性があること、熱処理が正しく行われたこと、またはコンポーネントが許容可能な寸法であることを証明することはできません。
トレーサビリティが重要な場合、購入者は供給された注文にリンクされた材料証明書または同等の記録を要求できます。ドキュメントのレベルは、アプリケーションのリスクと複雑さを反映する必要があります。単純な交換用金型には、予期せぬダウンタイムが重大な結果をもたらす大量生産ラインで使用される金型とは異なる文書パッケージが必要になる場合があります。
購入者は、承認された設計、機械の文書、製品規格、または相互に合意したエンジニアリング要件によってサポートされている場合にのみ、数値を含める必要があります。すべてのキャビティおよびすべてのブロック機械の普遍的なベンチマークとして一般的な公差を使用することは不適切です。特定の舗装製品用の型には、従来の石積みブロック用の型とは異なる寸法制御が必要な場合があります。
たとえば、購買チームはキャビティの公称寸法を 200 mm と定義し、許容変動をプラスまたはマイナス 0.15 mm と指定する場合があります。これは要件をどのように記述するかについての仮説的な説明であり、値がすべてのアプリケーションに適切であると主張するものではありません。このような公差を採用する前に、購入者は完成品の仕様、測定方法、製造プロセス、およびサプライヤーの実証された能力を考慮する必要があります。
有用な仕様フィールドには次のものがあります。
これらの詳細により、発注書に法的強制力が生じ、受入検査時の不確実性が軽減されます。また、サプライヤーとバイヤーが同じ公称寸法を異なって解釈していることが納入後に判明するという、よくある調達問題の防止にも役立ちます。
価格比較は、技術的範囲が調整された後にのみ開始する必要があります。各サプライヤーは、同じ図面改訂、材料要件、寸法公差、検査範囲、納品条件に基づいて見積を行う必要があります。サプライヤーが代替の材料または製造方法を提案する場合、その逸脱を明確に文書化し、製造前に承認する必要があります。そうしないと、別のサプライヤーが含めた要件が除外されるため、見積もりが安く見える可能性があります。
購入者は、必須要件とオプション サービスを区別する比較シートを使用できます。必須項目には、機械の互換性、重要なキャビティ寸法、指定された材料、および最終検査が含まれる場合があります。オプションのアイテムには、追加の測定レポート、予備の摩耗コンポーネント、または強化されたトレーサビリティが含まれる場合があります。この区別により、調達チームは技術的な省略を見逃すことなく、真のコストの違いを特定できるようになります。
サプライヤーの対応品質を評価するのにも役立ちます。メーカーは重要な寸法がどのように機械加工および測定されるのか説明できますか?作業を開始する前に、不明瞭な図面の詳細を特定しますか?口頭での保証に頼るのではなく、適合性の証拠を提供できるでしょうか?これらの質問は、サプライヤーが管理された製造プロセスを持っているかどうか、また購入リスクを理解しているかどうかを評価するのに役立ちます。
Fujian Quangong Mold Co.,Ltd の場合、購入者は提案された金型の実際の寸法仕様、適用される材料の詳細、機械適合性の確認、および合意された検査記録を要求する必要があります。メーカー固有の公差、硬度、リードタイム、耐用年数の見積もり、または生産能力は、最新の技術文書および商用見積書を通じて検証する必要があります。このアプローチにより、未検証の仮定ではなく証拠に基づいて購入を決定することができます。
サプライヤーの評価では、承認された図面に従って金型を製造できるかどうか、およびコンポーネントが生産に入る前に適合性を実証できるかどうかを確立する必要があります。これには、サプライヤーに検査装置があるかどうかを尋ねるだけでは不十分です。購入者は、どの寸法が測定されるか、測定方法、結果がどのように記録されるか、機能が許容範囲を超えた場合に何が起こるかを理解する必要があります。メーカーは高度な測定機器を所有していても、購入者の最も重要な機能要件に対応する検査計画をまだ持っていない場合があります。
ブリックマシンモールドの場合、実際の検証プロセスは見積時に始まり、図面の承認、製造、最終検査、納品、試運転まで続きます。不一致が早く特定されるほど、解決が容易になります。取り付けまで待って取り付け寸法やキャビティの形状を確認すると、特に金型が顧客の機械用に特別に製造されている場合、回避可能な遅延が発生する可能性があります。
最初の段階は技術的なレビューです。購入者は、交換またはカスタムオーダーに関連する製品図面、機械情報、および既存の金型寸法を提供する必要があります。サプライヤーは、寸法の不足、公差の矛盾、不明確なデータム、確認が必要なインターフェースがないか文書を確認する必要があります。購入者が完全な図面ではなく物理的なサンプルしか持っていない場合、当事者は生産を開始する前に測定と承認のプロセスに同意する必要があります。
この段階で、購買チームは次のことを確認する必要があります。
これらのチェックにより、共通の技術ベースラインが作成されます。また、購入者が製品または機械のインターフェースの異なる解釈を期待していたのに、供給者は図面に従っていたと主張する紛争の可能性も低減します。
測定方法は、形状、公差、およびフィーチャのアクセスしやすさと一致している必要があります。多くの直線寸法には、従来の校正済み測定器で十分な場合があります。より複雑なキャビティのプロファイルや位置関係には、特殊な治具、座標測定、光学的方法、または別の検証済みの技術が必要になる場合があります。選択は、単に機器の高度さだけではなく、必要な測定の不確かさとコンポーネントの形状に基づいて行う必要があります。
| 検査段階 | 確認事項 | 考えられる方法 | 受入基準 |
| 入荷素材 | 必要に応じて材料の識別とトレーサビリティを実現 | 証明書のレビューと身元確認 | 承認された材料仕様 |
| 加工検査 | 重要なキャビティ寸法と取り付け機能 | 適切な校正済みゲージ、マイクロメーター、キャリパー、または専用治具 | 承認された図面公差 |
| 幾何検査 | 平面度、平行度、位置、プロファイルを指定した場合 | 適切な表面測定、治具、または座標測定装置 | 定義されたデータムと幾何公差 |
| 組立検査 | フィット、アライメント、およびインターフェースの寸法 | 寸法チェックと文書化された適合性検証 | 承認されたアセンブリおよびマシンインターフェース要件 |
| 最終検査 | 特定された重要な機能と目に見える欠陥 | 測定結果を含む検査報告書 | 合意された合格基準 |
| 本番環境の検証 | 完成したブロックの寸法と一貫性 | 代表的な生産サンプルの測定 | 完成品の仕様と合意されたプロセス条件 |
この検査計画は例示的なものであり、実際の設計に適合させる必要があります。すべての金型に座標測定が必要なわけではありませんし、すべての寸法に同じ検査頻度が必要なわけでもありません。計画では、障害が発生するとインストールが妨げられたり、製品の適合性に影響を与えたり、重大な運用リスクが生じたりする可能性がある機能を優先する必要があります。
有用な検査レポートには、図面の改訂、部品番号または注文番号、検査された特徴、公称値、測定値、許容限界、検査日、および必要に応じて測定方法が特定されます。複数の空洞が存在する場合、レポートでは全体的な結果のみを提示するのではなく、空洞を個別に特定する必要があります。これは、購入者が、寸法が金型全体で一貫しているかどうか、および局所的な偏差が平均によって隠蔽されているかどうかを判断するのに役立ちます。
調達チームは、失敗した測定値だけでなく、欠落している測定値も探す必要があります。金型が検査に合格したというレポートは、検査された寸法が特定されていないか、合格基準が説明されていない場合、あまり有益ではありません。同様に、レポートで関連する図面の改訂が特定されていない場合、測定値のリストを解釈するのは困難です。
指定された許容誤差が測定方法の能力に比べて狭い場合、測定の不確かさを考慮する必要があります。許容限界に近い測定結果には、特に不適合な金型を受け入れた場合の影響が重大な場合に、事前に定義された決定ルールが必要になる場合があります。バイヤーとサプライヤーは、意見の相違が生じてから決定するのではなく、検査を開始する前に境界線の結果の扱いについて合意する必要があります。
不適合な寸法は文書化され、承認された仕様と照らし合わせて評価される必要があります。サプライヤーとバイヤーは、設計を損なうことなく偏差を修正できるかどうか、再加工が技術的に許容できるかどうか、または金型を交換する必要があるかどうかを確立する必要があります。非公式試験中にコンポーネントが適合するという理由だけで再加工が承認されるべきではありません。いかなる是正措置も、必要な構造的完全性、機能的関係、および機械の互換性を維持する必要があります。
修正作業の後、影響を受けたフィーチャを再測定し、変更された可能性のある関連寸法をチェックする必要があります。最終検査記録には、納入されたコンポーネントの実際の状態が反映されている必要があります。譲歩によって逸脱が認められる場合、承認には、影響を受ける機能、許可される逸脱、および使用上の制限が特定される必要があります。変更が合意された購入仕様に影響を及ぼす場合、口頭による承認だけでは不十分です。
また、購入者は、サプライヤーが不適合な金型を納入した場合の修正、返送運賃、交換、およびそれに伴う遅延の費用を誰が負担するのかを確立する必要があります。これらの商業上の取り決めは、製造を開始する前に注文書または供給契約で定義するのが最適です。
サプライヤーの評価では、技術的能力、製造の一貫性、文書化、コミュニケーション、およびアフターサポートを考慮する必要があります。目的は、最も多くの証明書や最も精巧な検査装置を備えたサプライヤーに最高スコアを与えることではありません。目的は、メーカーが購入者が要求する特定の金型を確実に納入できるかどうかを判断することです。
実際の評価では 5 つの領域をカバーできます。
生産の継続性が重要な場合、バイヤーはサプライヤーが図面の改訂や再注文をどのように管理しているかについても尋ねる必要があります。数か月後に製造された交換用金型は、以前の注文に関する非公式の記憶に頼るのではなく、承認された設計と照合する必要があります。管理された図面と検査記録を保管すると、徐々に仕様が変動するリスクが軽減されます。
出荷前の最終検査では、生産パフォーマンスのあらゆる側面を証明することはできません。設置と試作は、金型と機械の間の相互作用を検証する追加の機会を提供します。試運転プロセスは、機械メーカーの安全および操作手順に従い、資格のある担当者が実行する必要があります。
検証中、生産チームは金型の取り付け、インターフェイスの位置と取り付け、クリアランス、動作動作を確認する必要があります。代表的なブロックは、完成品の仕様に照らして測定する必要があります。生産システムに複数のキャビティがある場合、局所的な違いを特定できるように、異なるキャビティ位置からサンプルを採取する必要があります。
結果は、材料バッチ、監視対象の水分条件、機械の設定、生産時間を含む、関連するプロセス条件とともに記録する必要があります。この情報は、金型関連の問題とプロセスの変動を区別するのに役立ちます。寸法が指定範囲外の場合、チームは複数のマシン設定を一度にすぐに変更するのではなく、体系的に調査する必要があります。
試験が成功すると、その後のモニタリングのための実用的なベースラインが提供されます。生産が続くにつれて、定期的な寸法チェックにより摩耗や動作条件の変化が明らかになる可能性があります。頻度は、生産量、材料の摩耗性、品質リスク、およびメーカーのメンテナンス推奨事項を反映する必要があります。
Fujian Quangong Mold Co.,Ltd を評価する場合、バイヤーは注文する前にこれらの検証要件を確立する必要があります。図面の承認、最終検査、修正措置、および製造の検証に対する明確な期待は、金型が高水準で製造されているという一般的な説明よりも信頼性の高い調達の根拠となります。
金型は大規模な生産システム内の機能部品であるため、寸法精度が重要です。そのキャビティの形状は、完成したブロックの寸法とプロファイルに影響を与えますが、その取り付けインターフェイスによって、目的の機械に正しく取り付けることができるかどうかが決まります。寸法の偏差の影響には、製品の不一致、追加検査、困難な取り付け、やり直し、不必要な生産中断などが含まれる可能性があります。ただし、寸法精度は、材料の選択、耐摩耗性、製造品質、機械の状態、プロセス管理と切り離して考慮すべきではありません。
調達チームにとって最も効果的なアプローチは、価格を比較する前に、生産ニーズを文書化された仕様に変換することです。完成品の寸法、機械モデル、重要な金型の特徴、適用可能な公差、材料要件、および検査基準を確認します。これらの要件がどのように検証されるかを特定し、適合性を証明する記録を要求するようサプライヤーに依頼してください。数値公差が重要な場合は、それが承認された図面によってサポートされていること、および適切な方法を使用して測定できることを確認してください。
Fujian Quangong Mold Co.,Ltd も、同様の証拠に基づく購入プロセスを通じて検討される必要があります。購入者は、提案された金型の実際の仕様を確認し、書面による互換性確認を取得し、検査文書を確認し、不適合を解決する手順に同意する必要があります。宣伝された精度の主張や魅力的な最初の見積もりだけを理由にサプライヤーの製品を選択してはなりません。
発注書を発行する前に、図面改訂、公称寸法、公差、材料グレード、機械インターフェース、検査記録、納入条件、アフターサポートを含む最終チェックリストを作成します。金型が大量生産ライン向けの場合は、総コスト評価の一部として、ダウンタイムによる財務上の影響と交換コンポーネントの入手可能性を考慮してください。設置後、代表的な完成品を使用して金型を検証し、その結果を将来の品質監視のベースラインとして保持します。
新しい金型を調達する場合、または既存の金型を交換する場合、私たちの工場に連絡してください対象となるブロックのタイプ、機械モデル、製品の寸法、および動作要件について話し合います。提案された設計の技術レビュー、重要な寸法要件の確認、および合意された検査範囲に基づく見積もりを要求します。最初に完全な技術情報を提供することは、現実的な製造上の期待を確立するのに役立ち、より透明性の高い購入決定をサポートします。適切に仕様化されたブリックマシン金型は、寸法の一貫性、生産の信頼性、長期的な製造管理への実際的な投資となります。
適切な公差は、完成したブロックの仕様、キャビティの形状、機械設計、製造プロセス、測定方法によって異なります。購入者は、キャビティの長さ、幅、深さ、間隔、取り付けインターフェイスなどの重要な機能の公称寸法と許容偏差を特定する必要があります。平行度や位置などの幾何学的要件が機能に影響を及ぼす場合は、個別に指定する必要があります。すべての金型に適した普遍的な公差は存在しないため、購入者は承認された設計図面を通じて値を確認し、各重要な機能を検査する方法に同意する必要があります。
金型キャビティの寸法は、成形中に利用可能な形状を確立するため、偏差が完成したブロックの長さ、幅、高さ、プロファイルの変動に寄与する可能性があります。材料の水分、圧縮、振動、離型、硬化も最終寸法に影響を与える可能性があるため、この関係は必ずしも 1 対 1 であるとは限りません。したがって、購入者は金型と代表的な完成ブロックの両方を検査する必要があります。キャビティレベルの測定値と製造サンプルを比較すると、寸法の問題が金型、機械の設定、またはより広範な製造プロセスに起因するかどうかを確認するのに役立ちます。
少なくとも、買い手は承認された技術図面と、合意された重要な寸法をカバーする最終検査報告書を要求する必要があります。用途および購入仕様に応じて、サポート記録には、材料証明書、熱処理文書、硬度結果、幾何学的検査データ、および機械インターフェースの互換性の確認が含まれる場合があります。レポートでは、関連する部品または注文、図面の改訂、公称寸法、測定値、許容限界、および承認された偏差を特定する必要があります。文書は、金型が検査に合格したことを単に記載するのではなく、合意された要件への適合性を証明する必要があります。
はい。金型はその図面に適合する可能性がありますが、完成したブロックは不安定な材料の水分、一貫性のない充填、不適切な圧縮または振動設定、機械の磨耗、離型条件、または硬化関連の寸法変化により変動します。原因を特定するには、金型を測定し、さまざまなキャビティの代表的なブロックを検査し、関連する製造条件を記録します。金型が仕様の範囲内にある場合は、交換を注文する前にプロセスを調査してください。重要な金型フィーチャーが公差外にある場合は、その偏差を文書化し、修正または交換が必要かどうかを判断します。
同じ承認済みの図面、材料要件、公差、検査範囲、機械の互換性基準、および納品条件に対してサプライヤーを比較します。各サプライヤーが寸法適合性、製造管理、必要に応じて材料のトレーサビリティ、および是正措置手順に関して提供できる証拠を確認します。また、設置作業、予想されるメンテナンス要件、交換部品の入手可能性、リードタイム、および不適合製品の商業条件も考慮してください。最低見積額は、金型の耐用年数全体にわたって必ずしも最も安価なオプションであるとは限りませんが、追加の技術的または商業的価値が証拠によって裏付けられている場合にのみ、より高い価格が正当化されます。


